角钢与扁钢


 钢梁与管材


 板材


 表面处理


 机器人焊接


 软件
 压力机


 剪切


 锯割


 自动化


 联系我们
 查找机器

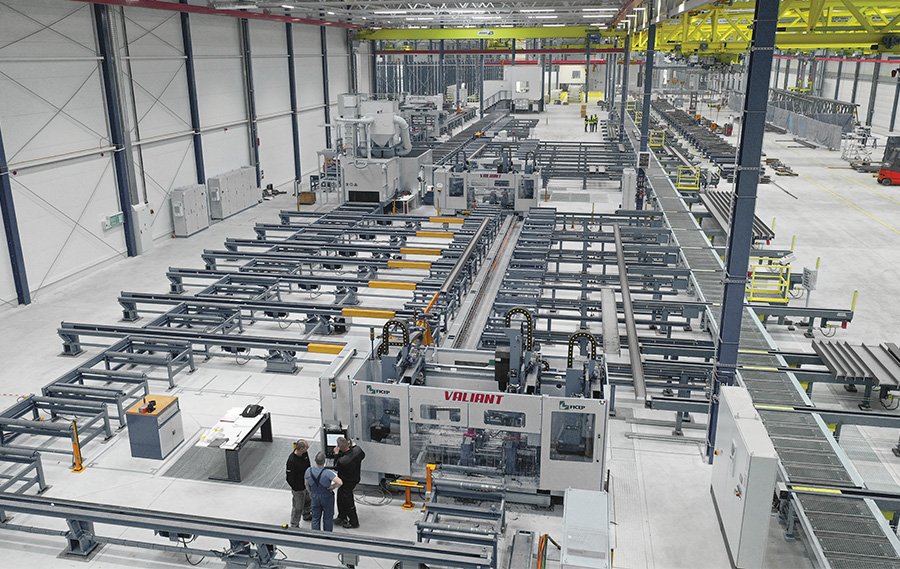
菲赛普于 1988 年发明了第一套自动材料处理系统,并在全球范围内安装了数百套该系统。
没错,1988 年,菲赛普安装了第一条配备全自动材料处理系统的钢结构制造生产线。这仅仅是一个开端,菲赛普已在全球安装了数百套自动化系统,成为自动化系统领域当之无愧的领导者!在过去的 35 年中,菲赛普大幅提高了这一自动化综合技术的生产率。这是菲赛普在软件和硬件方面不断致力于行业领先开发的结果。
挑战
自 1965 年菲赛普发明第一条自动化多主轴钻孔生产线以来,钻孔进给率、被加工材料的定位速度和钻孔主轴轴向性能都有了显著提高。在提高钻孔生产线效率和消除非生产周期的过程中,亚轴主轴定位以提高 “切屑到切屑 “时间的技术目前可能已经达到了顶峰。
菲赛普自 1988 年安装第一套全自动材料处理系统以来,一直致力于提高生产线的材料流动效率。
我们面临的挑战是如何提高工作中心(锯、钻、划线、锁口、铣、热切割和抛丸)的加工时间比例,而不是等待下一个工段的开始。
如何确定最佳布局?
没有两家钢结构制造公司的设备是完全相同的。工厂的布局、产品组合、所需流程和所需吞吐量的组合使得设计最佳布局成为一项独特的挑战。下载过去不同类型的实际工作,根据合同类型生成特定的生产率报告。
在菲赛普开发出 “系统仿真 “之前,工厂布局的工程设计通常是基于与客户的面谈过程。其目的是通过一些有根据的猜测和假设来实现布局。如今,菲赛普使用专有软件来评估如何模拟不同的工作类型和工厂布局,以进行详细的生产率分析。
分隔工作单元与串联系统、传送台的能力/功能以及材料缓冲区的大小只是需要评估的部分变量。
“系统模拟 “是一个根据人力需求、能力、吞吐量和瓶颈对潜在布局进行评估的过程。实际作业和序列被导入 PLM 软件,该软件从材料嵌套开始,使用强大的算法以最有效的方式安排生产序列。下载优化工作量后,”系统模拟器 “会以三维视频模式显示多工位和成品零件的加工过程,以反映制造该生产版本所需的实际加工时间。系统模拟器 “显示了瓶颈所在,并确定了等待材料制造的工作中心。通过这一创新流程,可以对不同的布局设计进行比较和进一步修改,以确定哪种设计能实现最大的灵活性和生产率。
系统仿真 “如何提高您的日常生产率?
一旦确定了钢结构制造生产线的初步车间负荷,软件的算法就会为选定的生产释放制定最佳顺序。在开始实际生产之前,”系统模拟 “可以确定可能存在的瓶颈和任何未充分利用的工作中心。一旦确定,这一创新软件就能显示如何通过修改或增加待处理的生产版本来提高系统的总生产率。
智能钢结构制造系统如何运行?
当多节型钢被装载到生产线上时,材料处理人员会将切割清单中相应的条形码扫描到系统中。
型钢将自动定位,无需操作员或服务员通过系统进行操作。通过生产线或路由到相应工作单元的路径是基于所需的流程和对系统功能的最佳利用。当一个多工件或切割工件进入每个工作单元时,系统会验证库存长度,并自动选择适当的数控程序来加工所需的目标。
优势
智能钢结构制造 “的优点很多,而且成本效益高。目前,菲赛普销售和安装的大多数系统都具有 “智能钢结构制造 “功能,因为这种自动化成本在系统总成本中所占的比例极小,因此其优点非常广泛,而且很容易证明其合理性。
效益总结
降低车间技能水平
提高效率(装载/卸载/废料处理在掩蔽时间内完成)
每吨所需的工时减少(人工搬运的停机时间为零)
提高产量(仅自动化处理就可提高 30% 至 50% 的产量)
减少梁类型和尺寸的错误(自动识别),管理所有区域
提高加工效率
积极的底线
系统序列
各部分自动嵌套,最大限度地提高材料利用率。
在装载材料的同时输入数据,并使用条形码消除可能出现的错误。
操作员无需选择适当的程序来处理装入进料传送带的工件。
库存长度会自动验证。
以最高效的方式进行物料路径安排,无需人工参与。
消除了操作员在系统中组织和移动材料的时间损失。当工作中心执行所需的流程时,所有材料功能都会在屏蔽时间内完成。
该系统将效率和生产力放在首位。例如,多个零件自动装载到抛丸器的进料传送带上,各部分之间保持适当间距,以充分利用抛丸模式。
为提高手动材料处理系统的生产率,需要多名操作员,而该系统只需一名操作员即可完成。通常情况下,操作员有时间在系统上进行装载和卸载。
在生产过程中,智能钢结构制造系统具有四维功能,可将生产过程上传回三维模型,以图形方式显示模型中各个部分的实时状态。
生产数据也可通过智能手机实时查看。
借此机会了解更多有关菲赛普智能钢结构制造系统的功能和优势!
图片库


您可能对以下内容感兴趣